
Introducción
En este artículo intentaremos hacer un análisis de los problemas e inconvenientes que genera una mala gestión de la lubricación, así como dar nuestro punto de vista sobre lo interesante que puede resultar implementar un mantenimiento predictivo basado en el análisis de lubricantes. Esto es válido tanto desde el punto de vista de economizar en el gasto de cambios innecesarios del lubricante como desde el cuidado de la máquina, pudiendo conocer con mucha antelación los problemas que le pueden estar afectando en base al análisis de los compuestos encontrados en el lubricante, que es el único elemento que está en contacto con todos los elementos rodantes.
En ese sentido trataremos de dar respuesta a los siguientes puntos:
- La importancia que tiene la correcta lubricación en la eficiencia de la maquinaria.
- Aumento o disminución de la vida útil de la máquina en función del lubricante y del tratamiento que le demos.
- La influencia en el gasto energético, productividad y fiabilidad de los equipos en función de la física tribológica.
- Los métodos de análisis más utilizados en los aceites para controlar su estado.
Importancia de la lubricación en la industria
Por lo general en la industria sólo el 1 % del presupuesto de mantenimiento se invierte en la lubricación, y una ínfima parte de ese 1 % se dedica a un mantenimiento predictivo adecuado para el ejercicio de esta parte tan importante del trabajo de los equipos rotativos. Esto choca un poco al considerar el volumen de fallos que se producen en los activos de una empresa derivados de la ausencia de lubricación, de la mala elección de aceites y del estado de conservación del mismo.
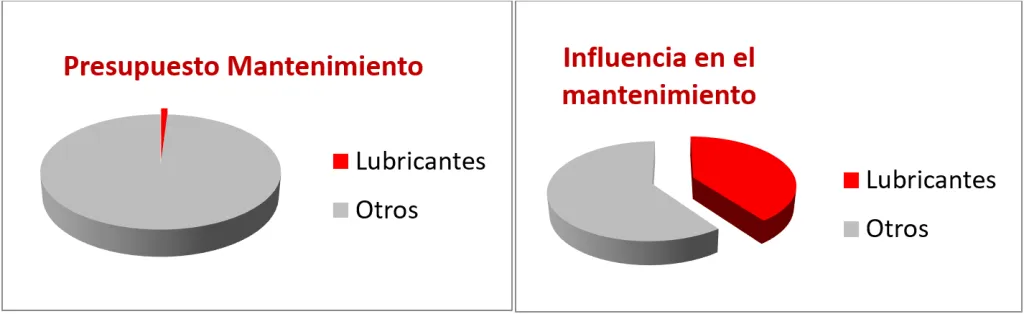
Como hemos visto en la gráfica, la influencia de la lubricación en la vida útil de los equipos rotativos es muy importante y podemos cuidarla con una gestión adecuada del ciclo completo del lubricante:
- Buena elección para la aplicación para la que se elige.
- Formato de compra y almacenamiento adecuado del lubricante.
- Aplicación de las técnicas adecuadas para una buena lubricación.
- Y la implementación de un plan de mantenimiento predictivo basado en el análisis de los lubricantes.
Este tipo de gestión reducirá considerablemente las averías, el consumo de lubricantes y la cantidad de energía consumida, y bajará considerablemente el gasto de mantenimiento en la industria.
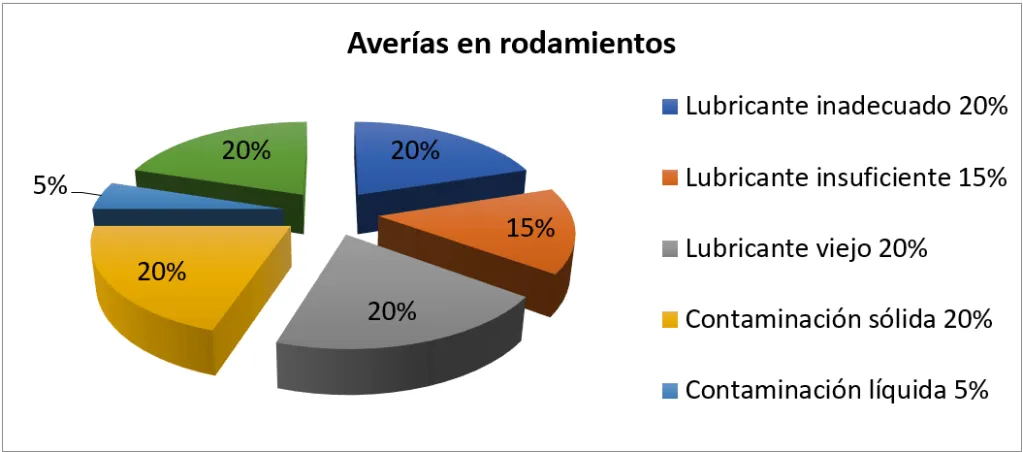
Naturalmente nos estamos refiriendo a máquinas rotativas con puntos de apoyo basados en rodamientos y cojinetes que van engrasados. En la figura siguiente podemos ver cómo afecta la lubricación a los rodamientos en particular.
El tratamiento del lubricante como método predictivo
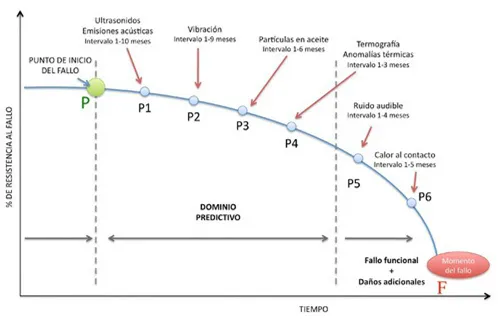
El mantenimiento predictivo es la estrategia de mantenimiento que trata de anticiparse al fallo utilizando cualquier tipo de medición o análisis de sus parámetros físicos para lograrlo.
En los equipos lubricados, antes de que se produzca el fallo funcional de la máquina se van presentando una serie de señales que nos indican que éste va a producirse. El análisis de aceites nos puede ayudar a detectar un futuro fallo de la máquina hasta seis meses antes de que se produzca, e incluso nos puede dar indicios de cuáles pueden ser los elementos afectados. Por este motivo, es muy importante llevar un seguimiento de su estado para poder detectar a tiempo estos fallos y planificar la reparación correspondiente para evitar la parada.
Funciones del lubricante
El lubricante es fundamental en la mayor parte de la maquinaria rotativa y su correcta elección es fundamental para que las máquinas funcionen correctamente.
Las principales funciones que debe cumplir un lubricante son:
- Separar las superficies en movimiento, por lo que necesita tener una alta resistencia al corte molecular.
- Disipar el calor generado por la fricción, para lo cual necesita poseer una buena conductividad térmica.
- Controlar el desgaste corrosivo, es decir, que el lubricante inhiba la corrosión en ambientes adversos.
Además, el aceite tiene unas capacidades básicas que debemos tener en cuenta a la hora de elegirlo. Éstas son:
- Una determinada viscosidad nominal, junto con el llamado índice de viscosidad.
- Un rango de temperaturas de uso.
- Una determinada capacidad de carga.
- Y su compatibilidad con los elementos que conforman el equipo, como por ejemplo los elastómeros que se utilizan para cierres y juntas.
La viscosidad es uno de los factores más importantes a la hora de elegir un aceite. Una viscosidad alta hará que la capacidad de carga del aceite sea mayor, pero la velocidad a la que fluye el aceite también será más baja y la pérdida de carga por fricción será mayor. Mientras que al disminuir la viscosidad, la velocidad será mayor y se perderá menos carga por fricción, pero la capacidad de carga podría ser insuficiente. Por este motivo se debe elegir un aceite que tenga la viscosidad en el rango correcto para las condiciones de trabajo que vaya a tener en la máquina.
También es importante ver el rango de temperatura en el que trabajará el aceite en la máquina y asegurarnos de que las temperaturas que soporta el aceite son las correctas para ese rango. Si el aceite tiene que soportar temperaturas demasiado altas o demasiado bajas, sus propiedades pueden variar, alejándose de las características óptimas para las que se preveía y empeorando su protección, además de degradarse mucho más rápido de lo esperado.
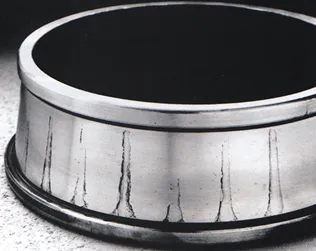
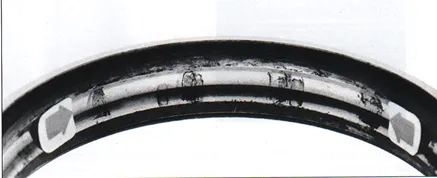
Una elección inadecuada de los lubricantes generará deterioros en los componentes de la máquina con gran facilidad, como por ejemplo por corrosión, como es el caso de los rodamientos de las fotografías a continuación.
Composición del aceite
Los aceites están formados por lo general por uno o varios aceites base y por una serie de aditivos.
Los aditivos pueden constituir entre el 5 y el 30 % del aceite total y se encargan de modificar las propiedades de los aceites base. Pueden ayudar a establecer las propiedades óptimas para el uso del aceite, pero deben ser compatibles entre ellos, con los aceites base y con los componentes de la máquina.
Los 3 grupos principales de aditivos
Aditivos de rendimiento: mejoran las propiedades de la base permitiendo al lubricante trabajar en condiciones más duras. Estas propiedades pueden ser el índice de viscosidad, o la capacidad detergente y dispersante.
Aditivos de protección del lubricante: protegen a la base contra elementos de desgaste, alargando su vida útil. En este grupo se engloban los aditivos antioxidantes, antiespuma, etc.
Aditivos de protección de las superficies: protegen de forma activa las superficies metálicas de los equipos, como son los aditivos antidesgaste, anticorrosión, etc.
Los aditivos son generalmente metales que se añaden al aceite base, o algunos componentes orgánicos que mejoran algunas de las condiciones del aceite.
A lo largo de la vida útil de un aceite, tanto el aceite base como los aditivos se van degradando debido a la oxidación o a la conjugación de los metales, así como por la condensación de agua o por fugas debidas a fallos de sellado de la máquina o en el almacenamiento.
Por lo tanto es importante llevar el control del estado del aceite por medio de análisis de laboratorio. Esto nos permitirá conocer la vida útil restante de un aceite, saber si tendremos que cambiarlo próximamente y, lo que es si cabe más importante, detectar fallos en las máquinas y así evitar que se produzca una rotura en la misma que podría ser mucho más costosa y parar la actividad productiva.
El análisis de aceite: generalidades
El análisis de lubricante consiste en la realización de test físico-químicos al aceite con el fin de determinar si éste se encuentra en condiciones de ser empleado o debe ser cambiado. Además, es el método que mayor información proporciona al gestor de mantenimiento con respecto a las condiciones de operación del equipo, sus niveles de contaminación, degradación y, finalmente, su desgaste y vida útil restante.
Muchos departamentos de mantenimiento cometen el error de realizar los análisis de aceites utilizando el laboratorio de su proveedor de lubricantes o contratando los servicios de laboratorios privados. En muchos de los casos los resultados del análisis son recibidos semanas o meses después de la toma de la muestra y la información se vuelve irrelevante, ya que para ese momento las condiciones del equipo ya son diferentes. En muchos casos el aceite ya fue cambiado y en otros el equipo ya falló y fue reparado. Lo adecuado sería realizar los análisis in situ para así conocer el estado actual del aceite y de la máquina, o como poco hacerlo en laboratorios especializados con apoyo de ingeniería predictiva que le ayude a tomar las decisiones más correctas. (Contacte con Terotecnic para más información)
Dentro de los factores que podemos analizar en un aceite, algunos de los que más información pueden darnos son los siguientes:
- Contenido en agua.
- Recuento de partículas.
- Viscosidad cinemática.
- Índice de basicidad (BN).
- Índice de acidez (AN).
- Partículas de desgaste (Fe, Cr, Sn, Al, Ni, Cu, Pb, Mo).
- Contenido en aditivos (Ca, Mg, B, Zn, P).
- Contenido en contaminantes (Si, K, Na).
- Nitración / oxidación.
Toma de muestra
En primer lugar tenemos que ser cuidadosos en el muestreo, dado que un muestreo mal realizado puede falsear los resultados y darnos una información falsa sobre el aceite y la máquina.
Es importante que la muestra sea representativa: debe ser extraída del equipo en las condiciones normales de operación (con el aceite en circulación y caliente) o inmediatamente después de haber parado la máquina. No deben tomarse muestras en frío. Deberán tomarse las cantidades necesarias y etiquetarlas con el mayor número posible de datos de su origen.
Normas ASTM y especificaciones ISO
En la lista a continuación aparecen los controles que se realizan en un aceite, en los elementos de las líneas que los mueven, filtran o transportan, así como las medidas para asegurar que los análisis se realizan de forma correcta y con los aparatos correctamente calibrados:
- ISO 2941 — Elementos filtrantes: verificación del índice de presión de colapso/ruptura.
- ISO 2942 — Elementos filtrantes: verificación de la integridad de fabricación y determinación del primer punto de burbuja.
- ISO 2943 — Elementos filtrantes: verificación de la compatibilidad del material con los fluidos.
- ISO 3722 — Contenedores para muestras de fluido: métodos de limpieza de habilitación y control.
- ISO 3724 — Elementos filtrantes: determinación de la resistencia a la fatiga del caudal utilizando un contaminante formado por partículas.
- ISO 3968 — Filtros: evaluación de la presión diferencial frente a las características del caudal.
- ISO 4021 — Extracción de muestras de fluido de líneas de un sistema de funcionamiento.
- ISO 4405 — Determinación del nivel de contaminación formada por partículas mediante el método gravimétrico.
- ISO 4406 — Método para codificar el nivel de contaminación por partículas sólidas.
- ISO 4407 — Determinación de la contaminación formada por partículas mediante el método de conteo utilizando un microscopio óptico.
- ISO 10949 — Directrices para conseguir y controlar la limpieza de componentes que van de la fabricación a la instalación.
- ISO 11170 — Elementos filtrantes: secuencia de pruebas para verificar las características de rendimiento.
- ISO 11171 — Calibrado de contadores automáticos de partículas para líquidos.
- ISO 11500 — Determinación de la contaminación formada por partículas mediante el conteo de partículas automático utilizando el principio de extinción de la luz.
- ISO 11943 — Métodos de calibrado y validación de sistemas de conteo de partículas automáticos en línea.
- ISO 16889 — Elementos filtrantes: método de evaluación por recirculación del rendimiento de filtrado de un elemento filtrante.
- ISO 18413 — Limpieza de componentes: documento de inspección y principios relacionados con la recogida de contaminante, análisis y recopilación de datos.
- ISO 23181 — Elementos filtrantes: determinación de la resistencia a la fatiga del caudal utilizando fluidos de alta viscosidad.
- SAE ARP4205 — Elementos filtrantes: método para evaluar la eficiencia dinámica con un caudal cíclico.
La cantidad de análisis que se pueden realizar al aceite es enorme; sólo enumeraremos en este artículo los más comunes y básicos para conocer el estado del aceite y detectar las posibles causas de las deficiencias del aceite y del equipo que lubrica. Algunos de los métodos ASTM para el análisis de aceite son los siguientes:
- ASTM D-86 — Características de destilación.
- ASTM D-92 — Puntos de inflamación y combustión.
- ASTM D-93 — Punto de inflamación en vaso cerrado.
- ASTM D-94 — Índice de saponificación.
- ASTM D-95 — Determinación del agua por destilación en productos petrolíferos.
- ASTM D-96 — Determinación de agua y sedimentos por centrifugación en productos petrolíferos.
- ASTM D-97 — Punto de congelación.
- ASTM D-130 — Corrosión al cobre.
- ASTM D-189 — Residuo carbonoso.
- ASTM D-217 — Penetración (incluye penetración a 60 golpes y a 100 000 golpes).
- ASTM D-240 — Potencia calorífica.
- ASTM D-322 — Dilución.
- ASTM D-445 — Viscosidad cinemática (también aplicable a fuel).
- ASTM D-482 — Cenizas.
- ASTM D-566 — Punto de gota.
- ASTM D-664 — Índice de acidez por potenciometría.
- ASTM D-665 — Características preventivas contra la herrumbre de aceites de turbina.
- ASTM D-874 — Cenizas sulfatadas.
- ASTM D-892 — Espumas.
- ASTM D-893 — Insolubles en pentano y tolueno.
- ASTM D-943 — Ensayo de oxidación 2000 h.
- ASTM D-974 — Índice de acidez por colorimetría.
- ASTM D-1298 — Peso específico.
- ASTM D-1401 — Desemulsionabilidad.
- ASTM D-1500 — Color.
- ASTM D-2266 — Medida de las características preventivas de desgaste en grasa. Método de 4 bolas.
- ASTM D-2270 — Índice de viscosidad.
- ASTM D-2272 — RPVOT.
- ASTM D-2500 — Punto de nube.
- ASTM D-2596 — Medida de las propiedades EP de grasas. Método de 4 bolas.
- ASTM D-2783 — Índice carga-desgaste y características preventivas del desgaste. Método de 4 bolas.
- ASTM D-2893 — Ensayo de oxidación para aceites lubricantes con características EP.
- ASTM D-2896 — Reserva alcalina.
- ASTM D-2982 — Glicol en aceites de motor.
- ASTM D-3427 — Desaireación.
- ASTM D-3828 — Punto de inflamación.
- ASTM D-4172 — Medida de las características preventivas de desgaste en aceite. Método de 4 bolas.
- ASTM D-4737 — Índice de cetano.
- ASTM D-4868 — Potencia calorífica.
- ASTM D-5185 — Determinación por ICP.
- ASTM D-5771 — Punto de nube (automático).
- ASTM D-5950 — Punto de congelación.
- ASTM D-6184 — Separación de aceite en grasas lubricantes.
- ASTM D-6304 — Humedad, método coulométrico.
- ASTM E-70 — Determinación del pH de disoluciones acuosas con electrodo de vidrio.
El análisis visual del aceite
Uno de los primeros análisis que podemos realizar al aceite nosotros mismos es una mera observación, que nos puede dar una gran cantidad de información. En primer lugar, el color del aceite en comparación con el aceite nuevo: un color más oscuro de lo normal nos puede indicar que el aceite ha sufrido una contaminación o que se ha oxidado, mientras que un color más claro o blanquecino nos puede indicar que el aceite tiene agua.
Ver si el aceite contiene una gran cantidad de agua es bastante fácil, dado que el agua y el aceite formarán dos fases inmiscibles, por lo que se puede ver que hay dos capas bien diferenciadas de líquidos; pero cantidades de agua menos elevadas emulsionan con el aceite y producen los típicos colores blanquecinos propios de este tipo de contaminación. La presencia de agua en el aceite puede ser debida a fallos en la estanqueidad del circuito.
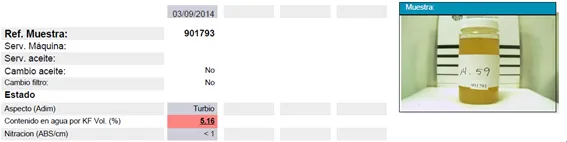
También se puede observar la turbidez del aceite, que se debe a la presencia de partículas en suspensión dentro del aceite; si éstas son muy numerosas pueden llegar a decantar como partículas sólidas.
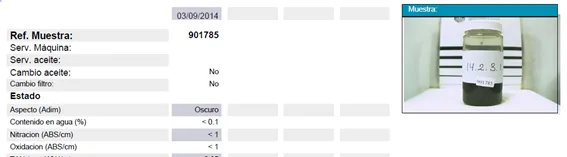
Al margen de ese análisis visual, existe un paquete de análisis de laboratorio que podríamos definir como los típicos para un análisis predictivo para determinar un posible fallo del lubricante o de la máquina.
Análisis básicos de laboratorio
Contenido en agua (ASTM D-95)
Con este análisis se determina la cantidad de agua en el aceite. Es de los más importantes, ya que el contenido en agua es uno de los factores más dañinos para el aceite. El agua, al ser inmiscible en el aceite, favorece la ruptura de la película lubricante, por lo que la eficacia del aceite disminuye enormemente; además acelera su envejecimiento, ya que oxida muchos de sus componentes. También puede deteriorar la propia máquina, debido a que el agua provoca herrumbre y corrosión en los componentes metálicos.
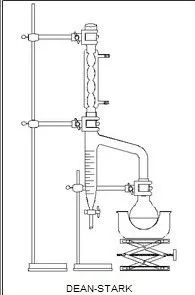
El contenido en agua en el lubricante se puede determinar por métodos físicos o químicos. El método físico habitual es el Dean Stark (aunque hay otros), que es una determinación directa por destilación. Se considera generalmente un método menos exacto, que se utiliza cuando la cantidad de agua en el aceite es alta. La figura siguiente muestra el aparato Dean Stark.
El agua también se puede determinar por medio de reacciones químicas. El método químico más utilizado es el de Karl Fischer, pero dado que el uso de reactivos es elevado, sólo se utiliza cuando la cantidad de agua en el lubricante es pequeña.
Básicamente consiste en una valoración volumétrica con yodo (yodimetría) en medio anhidro, en una mezcla de dióxido de azufre (SO₂) y yodo (I₂) en metanol y piridina. Esta mezcla sufre una reacción redox:
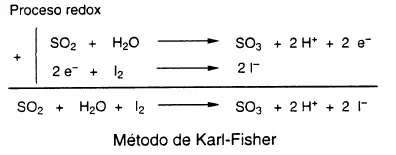
El agua que aparece en los reactivos de esta reacción es el reactivo limitante, por lo que la formación de yoduro parará cuando se haya agotado el agua. La piridina neutraliza la acidez resultante de la reacción y estabiliza los productos. Generalmente, todo el proceso se realiza utilizando el metanol como disolvente anhidro, que estabiliza también el proceso. El reactivo de Karl Fischer debe ser estandarizado para calcular el denominado factor de Karl Fischer (F), que se define como los gramos de agua detectados por cada mililitro de reactivo (F = mg H₂O / ml de reactivo de Karl Fischer). Una vez que se dispone del valor de F, podemos calcular la cantidad de agua en el aceite.
T.A.N. (Total Acid Number) y T.B.N. (Total Base Number)
Otros dos análisis muy importantes para conocer la calidad del estado del lubricante son el TAN y el TBN; se trata de la aplicación de los métodos ASTM D-664 y D-974.
El análisis de acidez y basicidad es importante para seguir el deterioro del aceite debido a la oxidación de algunos de sus productos orgánicos.
El método se realiza en una celda electroquímica con un electrodo de vidrio y consiste en medir la cantidad de hidróxido potásico (T.A.N.) o de ácido clorhídrico (T.B.N.) necesarios para neutralizar todos los ácidos y las bases presentes en el aceite.
Para realizar esta medida, la muestra se calienta a 65 °C para conseguir que los sedimentos se disuelvan en el aceite y así poder valorar todos los ácidos o bases presentes. Además, dado que la valoración se realiza con una mezcla acuosa de KOH o de HCl, es necesario disolver el aceite en una mezcla de tolueno y propanol para permitir la difusión de los reactivos en la muestra.
Viscosidad
La viscosidad determina muchas cosas en la labor del lubricante: entre otras, el rango de temperaturas a que puede trabajar un aceite, condiciona la capacidad del mismo para ser bombeado a todos los órganos del motor o la caja de engranajes, y la resistencia de la película lubricante que quedará en las partes móviles.
Los cambios en la viscosidad presagian ciertas problemáticas que le suceden o pueden suceder al lubricante. Así, un aumento de la viscosidad puede ser debido a:
- Oxidación.
- Nitración.
- Contaminación.
- Periodos de cambio extendidos.
La viscosidad cinemática se calcula midiendo el tiempo que un determinado volumen de aceite emplea en fluir a través de un tubo capilar a una temperatura determinada.
Este tubo capilar se introduce con el aceite a controlar en un baño a temperatura constante hasta que la temperatura se estabiliza. El tubo está graduado con unas marcas calibradas que definen un volumen determinado. Este volumen multiplicado por el tiempo nos da la viscosidad cinemática en mm²/s.
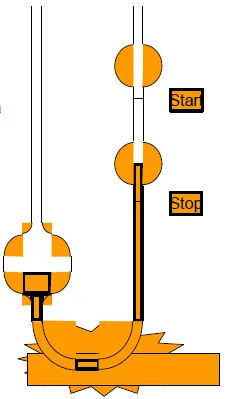
Esta viscosidad se reporta en mm²/s (o cSt) a dicha temperatura, normalmente a dos temperaturas: 40 °C y 100 °C. El grado de viscosidad ISO se define como la viscosidad a 40 °C ±10 % de variación.
Recuento de partículas totales y ferrografía
Se puede analizar el número de partículas totales que se encuentran en suspensión en el aceite. Esto se realiza mediante un conjunto de imanes que separan las partículas en estratos en función de su tamaño.
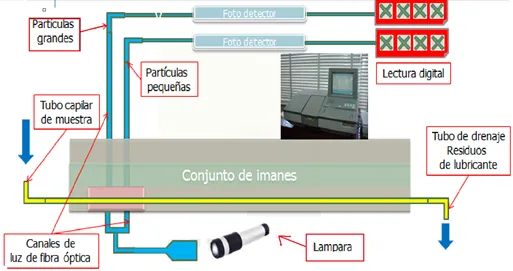
Cuando se consigue esto, se hace pasar un haz de luz generado por una lámpara para que atraviese las partículas y llegue a un fotodetector que realiza el conteo. El resultado se expresa en número de partículas totales en 100 ml de muestra y en función del tamaño de las partículas.
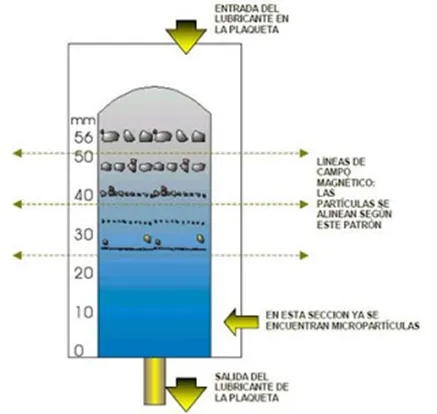
Generalmente se da el resultado en el rango entre 4 µm y 14 µm. De la misma manera, se puede realizar una foto al microscopio y analizar las partículas de metal: por la forma de las partículas y su composición, un especialista es capaz de determinar su origen y la causa por la que se ha producido la rotura. Por ejemplo, las siguientes partículas corresponden al desgaste por abrasión.
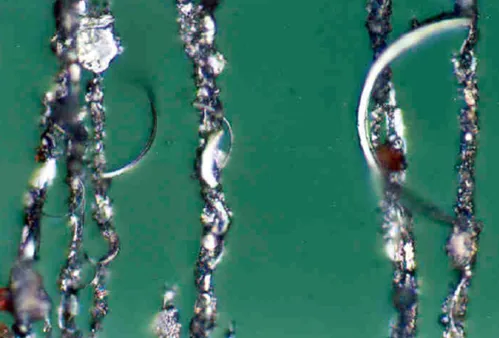
Las partículas de desgaste, contaminación o aditivos más usuales son las siguientes:
- Hierro (Fe): es el elemento más común de desgaste de material, presente en rodamientos, engranajes, pernos, camisas de cilindros, cigüeñal o árbol de levas, pasadores de biela, bomba de aceite, tren de válvulas, compresor de aire y seguidor de levas.
- Aluminio (Al): suele darse como elemento de desgaste en arandelas, juntas, cierres, carcasa de caja de cambios o algunas superficies en rozamiento como cojinetes de bancada, de biela, de árbol de levas, de balancín, de empuje de cigüeñal, soporte de balancín, cojinete de bomba de aceite, cojinete de engranaje de sincronización y pistones de compresores de aire. También puede ser contaminación externa por entrada de polvo en suelos arcillosos.
- Cromo (Cr): elemento de desgaste en juntas y/o cojinetes de rodillos o bolas; posible contaminación con líquido refrigerante. Presente en cojinetes de rodillos/bolas, anillos de pistón de compresores, válvulas de escape y cigüeñales.
- Cobre (Cu): presente en forma de aleación, tanto en bronce como en latón; normalmente se detecta en combinación con estaño (bronce) y zinc (latón). Es una de las partículas de desgaste de bujes o cojinetes, engranajes de sincronización o intermedios, bombas de agua con rodetes de bronce, cojinete de empuje y aditivos del aceite.
- Plomo (Pb): metal presente en rodamientos, sellos, soldaduras, pinturas, grasas, revestimiento de cojinetes de bancada y de biela, revestimiento de cojinetes de árbol de levas y cojinetes de turboalimentadores.
- Estaño (Sn): material presente en sellos hidráulicos y soldaduras.
- Molibdeno (Mo): aros superiores (algunos motores), grasas con contenido de molibdeno y aditivo en algunos aceites.
- Zinc (Zn): aditivo de aceite lubricante.
- Fósforo (P): componente de refrigerantes y aditivo de aceites lubricantes.
- Silicio (Si): entrada de tierra, grasa con contenido de sílice y aditivo antiespumante.
- Sodio (Na): escape del enfriador, entrada de agua, condensación y aditivo del aceite.
- Cloro (Cl): aditivo de extrema presión (E.P.).
- Azufre (S): aditivo de extrema presión; el azufre y el fósforo son importantes en los aceites de extrema presión.
Continuará…
Preguntas frecuentes
¿Qué es un aceite lubricante?
De forma general, se trata de una sustancia que reduce el rozamiento cuando se interpone entre dos superficies con movimiento relativo. Existen lubricantes de diferentes calidades y viscosidades, aunque sus funciones tienen muchas analogías:
- Reducir la fricción entre dos superficies metálicas.
- Proteger los elementos mecánicos del desgaste y la corrosión.
- Limpiar y refrigerar los motores.
- Actuar de sellante entre los segmentos/pistones y las camisas, con el fin de evitar las fugas de gases producidas en la cámara de combustión.
¿Qué es un análisis de aceites?
El análisis de aceite es un conjunto de procedimientos y mediciones aplicadas al aceite usado en las máquinas y equipos, que facilitan el control tanto del estado del lubricante como el de los componentes de la máquina a la que lubrica.
¿Cuándo debo hacer un análisis de aceite?
Los análisis de aceites suelen hacerse periódicamente para asegurarse de que el aceite sigue cumpliendo con sus funciones de lubricación, pero también deben hacerse cuando tenemos indicios de que la máquina puede tener algún problema interno.
¿Qué es la viscosidad de un lubricante?
La viscosidad es la resistencia de un líquido a fluir y, en el caso de los lubricantes, es una característica esencial a tener en cuenta a la hora de seleccionarlo. La viscosidad no es un indicativo de calidad ni de idoneidad del aceite, es tan sólo una de las propiedades a considerar en la elección de un lubricante; pero una disminución o aumento de la misma en el análisis sí es un indicativo de problemas en el lubricante.
Bibliografía
- Center for Tribology, Inc. — cetr.com
- Noria Corporation — noria.com
- Tribomecánica — Desgastes Mecánicos — tribomecanica.com.ar
- Tribology ABC — tribology-abc.com
- Tribología Widman — widman.biz